
Întrebați un inginer de ambalare ce face ca o sticlă de parfum să se simtă fiabilă, iar răspunsul nu este paharul. Este pompa. O pompă de pulverizare de parfum din aluminiu trebuie să funcționeze în limitele toleranțelor strânse: carcasa, gulerul și părțile supapei interne trebuie să se alinieze la o fracțiune de milimetru, sau pompa curge, pulverizează neuniform sau pierde amorsa. Înțelegerea modului în care sunt fabricate aceste pompe îi ajută pe cumpărători să evalueze capacitatea furnizorului, să stabilească așteptări realiste de calitate și să evite defecțiunile de ambalare pe linia de umplere.
O pompă de pulverizare de parfum din aluminiu nu este un singur material sau un singur proces. Este un ansamblu de piese din metal, plastic și elastomer. Carcasa, gulerul și capacul din aluminiu sunt de obicei formate din bobină de metal sau semifabricat; pistonul, tija și duza actuatorului sunt din plastic turnat prin injecție; arcul și bila din supapă sunt din oțel inoxidabil; iar garnitura de etanșare este realizată dintr-un elastomer compatibil cu formulările de parfum.
Fiecare material este selectat pentru o anumită lucrare. Aluminiul oferă pompei rigiditate structurală și un finisaj premium. Plasticul oferă mișcare cu frecare redusă și geometrie de măsurare precisă. Oțelul inoxidabil oferă o forță constantă a arcului. Combinația acestor materiale determină câți microlitri de parfum sunt distribuiți, cât de multă forță este necesară pentru a apăsa actuatorul și dacă pompa rămâne fără scurgeri în timpul transportului și depozitării.
Majoritatea carcaselor pompelor din aluminiu încep ca un disc plat tăiat dintr-o bobină. O apăsare trage discul într-o cupă, apoi îl redesenează și îl taie pentru a atinge diametrul țintă și grosimea peretelui. Aceeași capacitate de ștanțare și formare produce gulere și capace din aluminiu. Ștanțarea internă a aluminiului este unul dintre motivele pentru care un producător poate controla grosimea peretelui înainte de asamblarea pompei.
Dacă grosimea peretelui variază chiar și cu câteva sutimi de milimetru, sertizarea nu poate crea o etanșare uniformă în jurul gâtului sticlei. Bavurile de pe jantă pot deteriora garnitura. Zgârieturile de suprafață pot deveni vizibile după anodizare. Aceste probleme sunt cel mai bine rezolvate în etapa de ștanțare, nu după ce pompa este asamblată.
Pompele de sertizare se bazează pe capacitatea carcasei de a se deforma în jurul gâtului de sticlă fără a se crăpa. Diametrul interior al carcasei, adâncimea sertării și starea jantei, toate trebuie controlate. Pompele cu șurub, în schimb, au nevoie de filete formate cu precizie, care se potrivesc cu finisajul sticlei.
Un exemplu al acestei construcții din aluminiu format este Pulverizator cu pompa de parfum cu surub din aluminiu de 20 mm , care combină un diametru exterior de 20,8 mm cu o carcasă filetată din aluminiu.
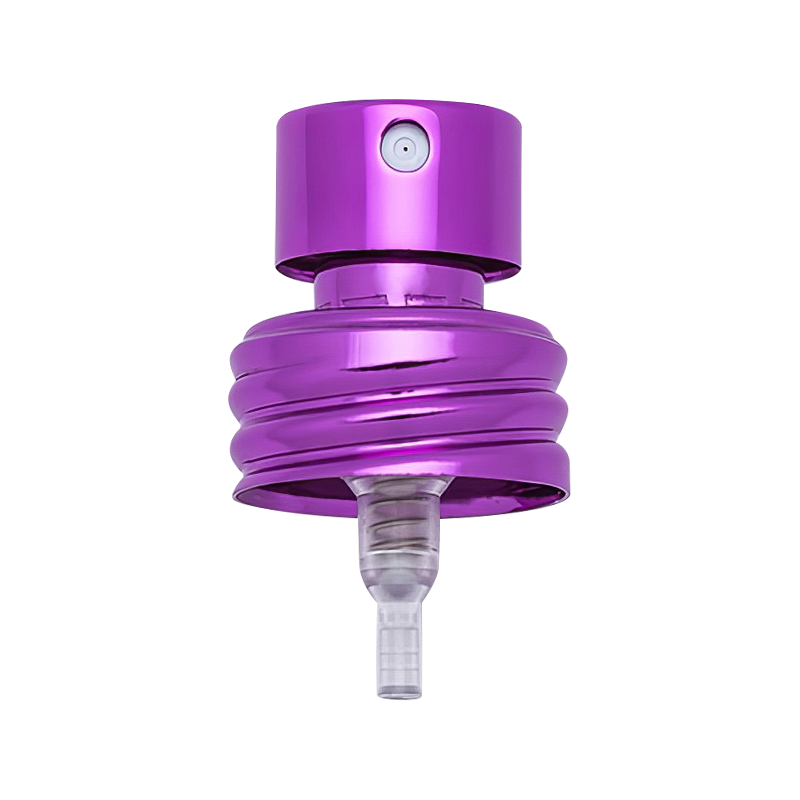 Personalizat XY-LK-20.8CK 20mm Pulverizator cu pompă de parfum cu șurub din aluminiu OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. este specializată în pompă de ceață fină de parfum cu șurub de aluminiu XY-LK-20.8CK de 20 mm. Vizualizare produs →
În interiorul carcasei de aluminiu se află mecanismul pompei: un piston, o tijă, o supapă de reținere cu bilă, un arc și un tub de scufundare. Majoritatea acestor componente interne sunt din plastic și sunt produse prin turnare prin injecție. Precizia lor dimensională determină doza pe pulverizare.
Pompele de parfum sunt adesea descrise după puterea lor, cum ar fi o cursă standard de 90 de microlitri. Acest număr provine din diametrul camerei de dozare și lungimea efectivă a cursei. Un piston ușor supradimensionat poate crește frecarea; unul subdimensionat poate permite lichidului să ocolească camera. Turnarea corectă prin injecție menține geometria piesei stabilă pe perioade mari de producție.
Chiar și un mic fulger pe marginea pistonului poate face o pompă mai greu de apăsat sau poate face să se lipească. Un corp de pompa deformat poate lăsa aerul să intre în camera de dozare, ceea ce face ca pompa să piardă amorsarea după câteva pulverizări. Pentru mărcile care folosesc formulări cu conținut ridicat de etanol, plasticul trebuie, de asemenea, să reziste la umflarea sau crăparea chimică.
Garnitura și arcul sunt la fel de importante. Garnitura etanșează zona în care pompa este atașată la sticlă, iar arcul asigură forța de întoarcere după fiecare pulverizare. Ambele trebuie să supraviețuiască contactului cu uleiurile de parfum, etanolul și uleiurile esențiale. O pompă care funcționează în apă poate eșua într-un concentrat aspru de parfum, motiv pentru care testarea compatibilității materialelor face parte din procesul de dezvoltare.
După formare, piesele din aluminiu trec prin anodizare. Acest proces electrochimic creează un strat dens de oxid pe suprafața metalului. Stratul îmbunătățește duritatea, protejează împotriva coroziunii și absoarbe vopseaua pentru auriu, argintiu, negru, aur roz sau culori personalizate. Pentru ambalarea parfumurilor, anodizarea este mai mult decât un pas cosmetic; este principala barieră între aluminiul gol și mediu.
O lucrare de anodizare slabă poate cauza nepotrivirea culorilor, urme de oxidare sau slăbirea suprafeței în timp. Cumpărătorii ar trebui să inspecteze finisajele mostrelor în aceleași condiții de lumină pe care le vor folosi pentru produsul final. A ghid pentru prevenirea oxidării și a urmelor de frecare pe gulerele anodizate explică modul în care calitatea suprafeței este menținută prin manipulare și ambalare.
Pentru piese metalice decorative, a guler treptat parfum anodizat auriu sau argintiu arată cum același substrat de aluminiu poate oferi finisaje vizuale foarte diferite în funcție de procesul de anodizare.
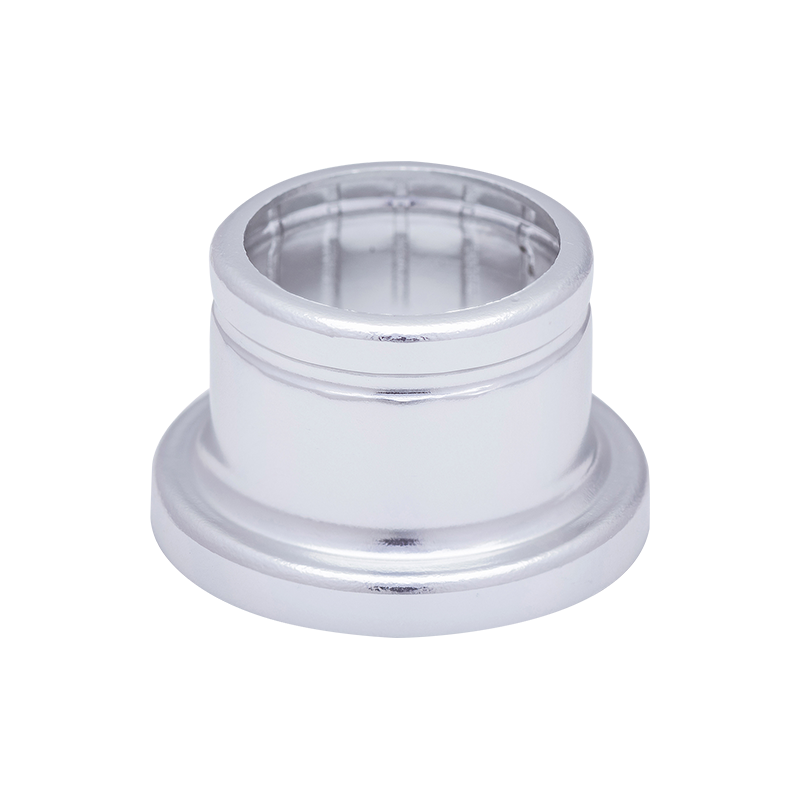 Guler personalizat XY-ZT-17.3*14DBSNG, auriu/argintiu, pentru șapcă de parfum Guler în trepte din aluminiu Zhangjiagang XinYe Chemical Sprayer Co., Ltd. este specializată în personalizat și en-gros XY-ZT-17.3*14DBSNG Gold/Silver Parfum Cap Guler Aluminiu... Vizualizare produs →
Asamblarea este locul în care precizia devine performanță. Corpul pompei din plastic este introdus în carcasa de aluminiu, arcul și bila sunt plasate, tija și actuatorul sunt aliniate și tubul de scufundare este montat. Metoda finală de atașare depinde de stilul pompei.
Pompele de sertizare sunt presate mecanic pe gâtul sticlei de sticlă, creând o etanșare prin deformarea metalului. Pompele fără ondulare evită această deformare, care poate simplifica unele linii de umplere, dar necesită o strategie diferită a garniturii. Pompele se înșurubează pe gât și sunt mai ușor de îndepărtat și reatașat.
Pentru un gât de 15 mm, a Pulverizator cu pompă de ceață fină de parfum de 15 mm cu un corp mai scurt este o alegere compactă. Mai multe detalii despre comportamentul acestei categorii pot fi găsite în an prezentare generală a tehnologiei pompei de sertizare FEA15 pentru pulverizatoarele de parfum și cosmetice .
 Pulverizator cu pompă de parfum cu sertizare FEA15 de 15 mm pentru umplere automată cu parfum Pompă de parfum cu sertizare de 15 mm de înaltă consistență, cu cursă mai scurtă a actuatorului, optimizată pentru liniile automate de îmbuteliere. Asigură dozare fiabilă și... Vizualizare produs →
Asamblarea automată reduce variația, dar numai dacă procesul este configurat corect. Adâncimea de sertizare, așezarea arcului, plasarea garniturii și alinierea actuatorului trebuie toate controlate în limite înguste. Dacă sertizarea este prea slăbită, pompa are scurgeri. Dacă este prea strâns, garnitura poate fi tăiată, iar sticla se poate crăpa în timpul asamblarii.
Tabelul de mai jos rezumă principalele etape de producție, parametrii care contează și defecțiunile care pot apărea atunci când se pierde controlul.
| Scena | Parametri cheie | Risc de calitate |
|---|---|---|
| Ștanțare din aluminiu | Grosimea peretelui, diametrul, finisajul suprafeței | Grosimea peretelui inconsecventă, zgârieturi, bavuri |
| Turnare prin injecție | Dimensiunile piesei, finisajul suprafeței | Deformare, bliț, canale blocate ale duzei |
| Anodizare | Grosimea stratului de oxid, consistența culorii | Nepotrivire de culoare, aderență slabă, coroziune |
| Asamblare | Adâncimea de sertizare, așezarea arcului, plasarea garniturii | Scurgeri, actuator slăbit, putere de pulverizare inconsecventă |
| Testare | Volum de amorsare, forță de cursă, model de pulverizare | Unități respinse care pot contamina liniile de umplere |
Pentru închiderile tip șurub se aplică aceleași principii. Carcasa din aluminiu poate avea fire care se potrivesc cu un finisaj standardizat, cum ar fi 13/415 sau 18/410. Cumpărătorii care trebuie să înțeleagă cum se comportă aceste formate în practică pot citi cum au evoluat pulverizatoarele cu pompă de ceață fină cu șurub din aluminiu de la iterația tehnologiei la modelul de piață .
Controlul calității în producția de pompe de pulverizare de parfum din aluminiu nu este o inspecție finală. Se întâmplă prin ștanțare, turnare, anodizare și asamblare. Un producător cu personal dedicat QC și R&D poate măsura dimensiunile componentelor, poate testa volumul de pulverizare și poate verifica scurgeri înainte ca pompa să ajungă la linia de umplere.
XinYe Chemical Sprayer operează trei baze de producție care acoperă împreună 100.000 de metri pătrați de teren și 250.000 de metri pătrați de suprafață, cu peste 600 de angajați. Aproape 100 de angajați lucrează în managementul calității și dezvoltarea tehnică. Compania mai precizează că sistemul său de management al calității este certificat ISO9001-2008. Lanțul de producție include ștanțarea aluminiului, turnarea prin injecție, anodizarea aluminiului și asamblarea automată, ceea ce oferă cumpărătorilor o singură sursă responsabilă pentru componentele critice ale pompei.
Când evaluați furnizorii, verificați aceste puncte:
Înțelegerea procesului de fabricație pune aceste întrebări în context. O pompă care eșuează la testare nu este de obicei un defect întâmplător; este rezultatul unei probleme de toleranță la ștanțare, turnare sau asamblare. Punând întrebările potrivite, cumpărătorii pot alege un furnizor al cărui proces este la fel de precis ca pompa în sine.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


